

瓶盖的锁紧与开启扭矩是包装质量控制的关键参数——扭矩过小易导致泄漏,过大则影响消费者开盖体验。本方案基于正压法和扭矩测量原理,提供一套量化评估方案。
一、实验目的
评估瓶装产品瓶盖的开启扭矩与锁紧扭矩是否处于合理区间,在确保密封性的同时兼顾开启便利性,为产线扭矩参数设定提供数据依据。
仪器:瓶盖扭矩仪(济南锦华仪器的NJY-01型,量程20N·m,精度0.3级,分辨率0.001N·m)
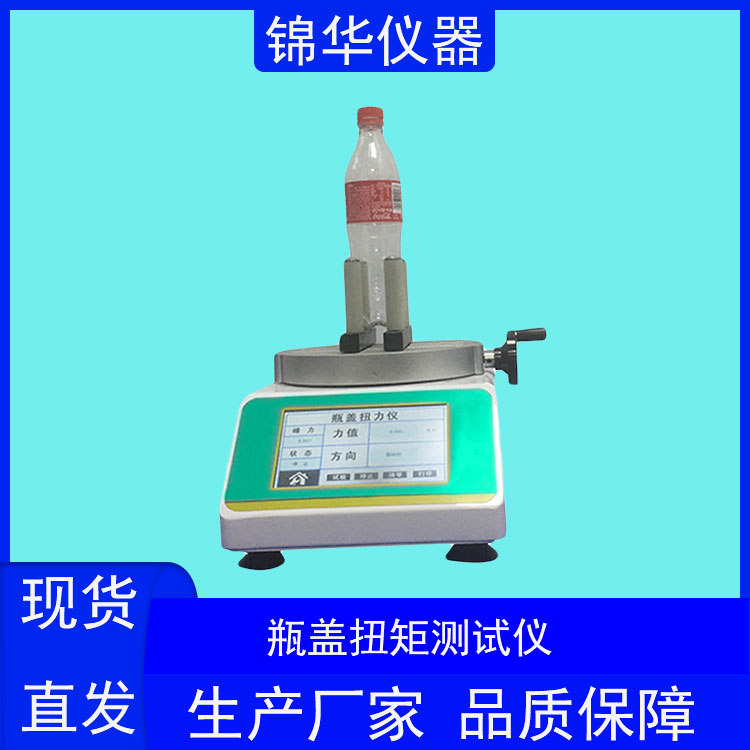
耗材:待测瓶装样品(同一批次随机抽取5瓶)、夹具适配器
三、实验过程
1. 取样
从同一生产批次中随机抽取5个外观完好的瓶装样品,确保瓶盖无损伤、无二次旋拧痕迹。
2. 样品前处理
将样品在实验室标准环境下静置24小时,使瓶盖与瓶口达到平衡状态。
3. 上样分析
将样品瓶身置于仪器夹具上夹紧(夹持范围Φ5mm~Φ170mm),设置试验模式为“开启力测试”,手动旋开瓶盖,仪器自动记录旋开过程中的峰值扭矩。
关键参数设定:试验模式为开启力,统计数量5件,单位N·m,峰值自动保持。
数据表格:
样品编号 | 开启扭矩(N·m) | 锁紧扭矩(N·m) | 判定结果 |
1# | 0.964 | 1.02 | 合格 |
2# | 0.910 | 0.98 | 合格 |
3# | 0.937 | 1.15 | 合格 |
4# | 0.976 | 1.08 | 合格 |
5# | 0.961 | 1.04 | 合格 |
平均值 | 0.950 | 1.05 | — |
数据分析:
5个样品的开启扭矩平均值为0.950N·m,锁紧扭矩平均值约1.05N·m,均处于国标GB/T 17876规定的0.6~2.2N·m(小瓶盖)合格范围内。数据离散度较小(极差0.066N·m),表明该批次瓶盖锁紧工艺稳定性良好。
讨论:
开启扭矩与锁紧扭矩是一对矛盾指标——锁紧力不足易导致运输中漏液,过大则影响消费者体验。本批次样品两项指标均处于合理区间,既保证了密封性,又兼顾了开盖便利性。建议将此扭矩范围(0.90~1.00N·m)纳入产线巡检标准,并建立每小时抽检制度,确保工艺持续稳定。

关注锦华仪器
扫一扫
联系微信客服
扫一扫
关注锦华仪器