

饮料瓶底厚与壁厚直接关系瓶体耐压强度和吹瓶工艺稳定性。实际使用中,底厚测点找不准、壁厚读数偏大、校准块对不上是博主社群里反复出现的问题。下面按“现象—排查—解决”逐一拆解。
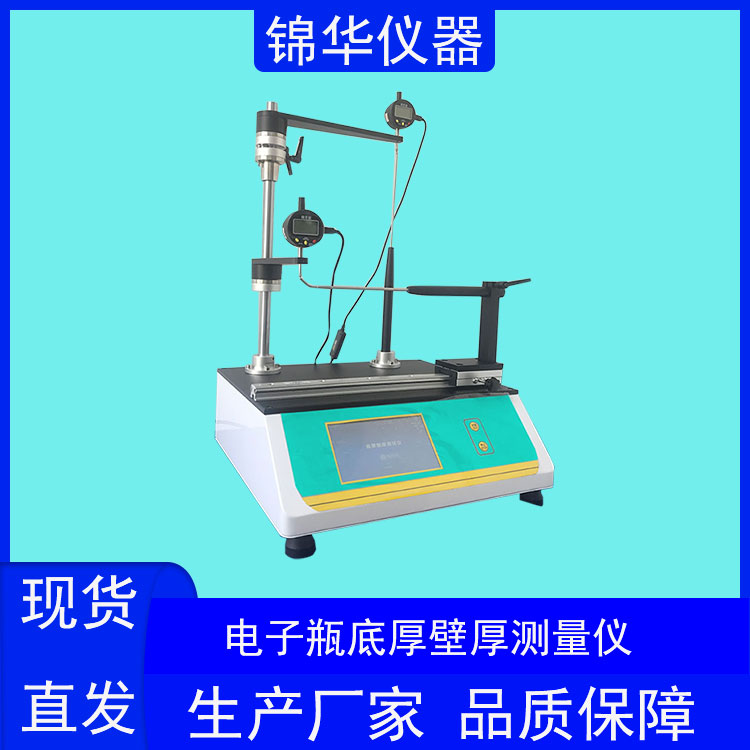
问题描述:同一只瓶子底部反复测量,数值波动明显,怀疑仪器坏了。
详细解答:先别急着送修。瓶底中心通常有注塑点,边缘有弧面过渡,测点位置偏差对读数影响极大。第一步,确认测头是否对准瓶底中心平坦区域。底厚测量要求测头垂直对准瓶底中心点,偏到弧面区域读数必然偏移。第二步,检查瓶底是否有凹陷或凸起缺陷,变形瓶底会导致接触不稳定。第三步,确认测头接触压力设置是否合适——塑料瓶底比玻璃更易形变,压力过大压出凹痕,压力不足接触不实。建议将接触压力控制在0.5–1.0N区间。要点总结:对准中心平坦区 → 排除变形瓶 → 压力调至0.5–1.0N。若三步做完波动仍超设备标称重复性,再用标准块复核仪器。
问题描述:同一瓶身段多次测量,壁厚读数系统性偏高,换人操作也一样。
详细解答:壁厚偏大最常见的原因是内外测头不在同一法线上。壁厚测量时,应先让内测头接触瓶壁内侧,再旋转样品让外测头找到瓶壁最高点,确保两测头处于同一法线方向;如果外测头先接触或测点倾斜,读数会偏大。操作建议:轻拉测量表拉杆,将瓶子套入内测杆,使内测头接触瓶内壁目标点后,缓慢旋转瓶体,观察读数变化,取稳定后的最低值——该值对应两测头法线重合的位置。要点总结:内测头先定位 → 旋转找最高点 → 取稳定最低值。若规范操作后仍系统性偏大,需用标准厚度块做量程校准,偏差超允许范围时联系厂家远程诊断。
问题描述:按流程执行校准,标准块放上去读数与标称值存在固定偏差。
详细解答:校准失效通常有三个来源。其一,零点未正确归零:每次开机或更换测量杆后,应将内外测头直接接触,执行零点修正,消除温度漂移带来的系统误差。其二,标准块表面污染或磨损,实际厚度已偏离标称值,用无水乙醇棉签轻拭待干后重试。其三,校准点与日常测量区间不匹配:建议使用1.00mm、3.00mm、6.00mm三级标准块分别校准,覆盖实际测量范围。要点总结:测头对碰归零 → 清洁标准块 → 多点量程校准。若三级校准均无法吻合,可能是传感器漂移,需返厂检修。我们可协助判断是操作问题还是硬件问题,避免盲目送修。
问题描述:产线抽检频次高,不确定什么时候该做校准维护。
详细解答:校准周期取决于使用强度。日均测量超过200次的场景,建议每周用标准厚度块做一次精度核查;常规使用每月一次即可,每年完成一次完整校准。日常维护:每次使用后用干燥软布擦拭测头和测量杆,避免用酒精、丙酮等溶剂,会腐蚀探头和外壳;测量杆滑动部位每月薄涂专用润滑油,保持移动顺畅。要点总结:高强度使用周核查 → 常规月度核查 → 年度完整校准。校准到期前可联系厂家安排寄校或上门服务,避免产线抽检中断。
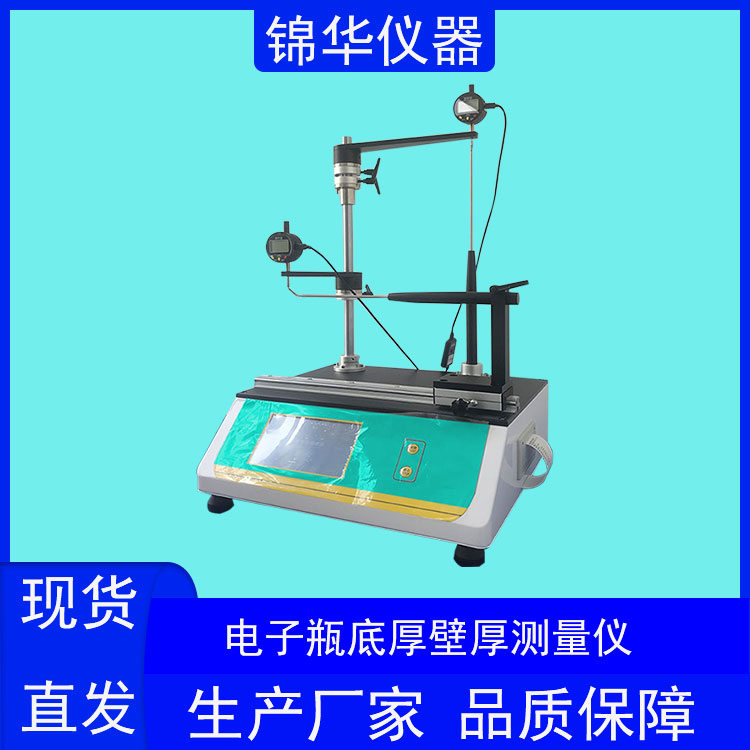
底厚壁厚数据的价值在于趋势可比性。建议每批次留3–5个样品的完整测点记录——底厚中心值、瓶身对称四点壁厚值。连续几批数据放在一起,吹瓶工艺的波动会自然浮现。遇到按上述步骤仍无法判断的情况,可私信描述现象(附测点位置照片或读数记录更佳),我们协助做远程初判;需现场处理的,协调工程师对接。

关注锦华仪器
扫一扫
联系微信客服
扫一扫
关注锦华仪器